
Nakon određenog razdoblja uporabe, glava za prešanje stroja za kalupljenje može pokazivati tromo ili sporo njihanje, što utječe na radnu učinkovitost. Vraćanje stroja na normalan rad zahtijeva pažljivu dijagnozu kako bi se utvrdio glavni uzrok ove anomalije i provedba odgovarajućih korektivnih mjera. Oslanjajući se na dugogodišnje proizvodno iskustvo, Qingdao Huachuan Group opisuje sljedeći postupak inspekcije korak po korak za rješavanje problema koji uključuju tromo ili sporo kretanje glave tiska.
Korak 1: Provjerite ima li u razmaku između prednje i stražnje ploče glave preše prepreka kao što su željezne strugotine ili drugi strani predmeti; uklonite sve ostatke i pokrenite stroj u probnom radu.
Korak 2: Odvojite dva stražnja crijeva za dovod zraka na glavi za prešanje. Upravljajte kontrolnim ventilom kako biste se prebacivali između položaja "home" i "swing-in" i promatrajte je li protok zraka iz krajeva crijeva dovoljan. Nedovoljan protok zraka uzrokuje sporo kretanje glave tiska; ako je to slučaj, povucite liniju natrag kroz kontrolni ventil sve do zračnog filtra kako biste identificirali blokadu.
Korak 3: Otvorite pokrovnu ploču na vrhu glave preše i pregledajte zupčastu letvu zbog jakog hrđanja. Pretjerana hrđa može uzrokovati usporeno kretanje glave preše; ovaj se problem može riješiti čišćenjem police kerozinom ili benzinom.
Koraci pregleda za stroj za kalupljenje
Popularni proizvodi
Automatski višekontaktni stroj za kalupljenje bez tikvica
Pješčani kalup se oblikuje bez tikvice. Automatski višekontaktni stroj za kalupljenje bez tikvica koristi...
Hot Box Core Shooter s vodoravnim razdvajanjem
Horizontal Parting Hot Box Core Shooter prikladan je za dizajn jezgri gdje su smjer rastavljanja i pristup šupljini...
Stroj za izradu jezgri od pijeska
Operateri mogu proizvesti probne jezgre u ručnom načinu rada prije prelaska na automatsku proizvodnju, bez...
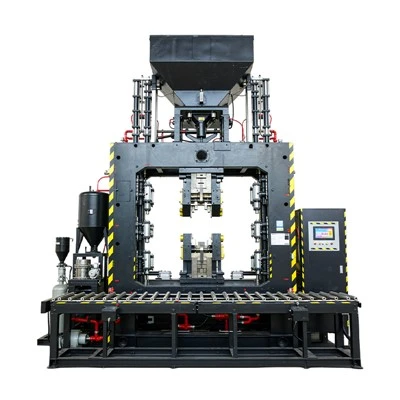
Automatic Core Shooter
Automatic Core Shooter koristi PLC kontrolu i podržava ručne, jednociklične i automatske načine rada. Tlak pucanja...
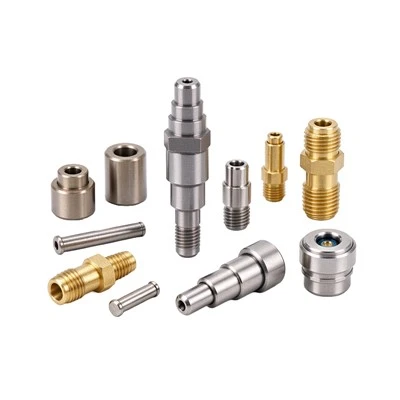
Mali dijelovi strojeva
Tipične dimenzije su Ø240–380 mm u promjeru i 10–30 mm u debljini. Točnost obrade doseže IT7–IT8, s površinskom...
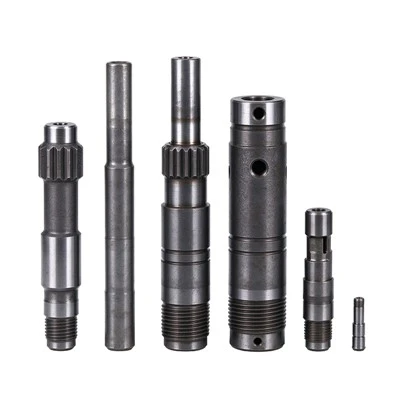
Dijelovi za bušilicu
Dijelovi bušilica za stijene izrađeni su od legiranog konstrukcijskog čelika ili čelika otpornog na habanje, s...